
Kaplamasız DIN Spiral Kanallı Kılavuzlar ve Esnek İşleme Doğru Geçiş
Esnek işleme, atölyelerin farklı malzemeleri, diş özelliklerini ve üretim hacimlerini yönetme şeklini değiştiriyor. CNC operasyonları çeşitlendikçe,Kaplamasız DIN Spiral Kanallı Kılavuzlaruygulamaya özel takımlara ve daha uyarlanabilir üretim süreçlerine doğru daha geniş bir geçişteki bir seçeneği temsil eder.
Değişim pratik bir zorluktan kaynaklanıyor: Tek bir işleme hattının tek vardiyada birden fazla bileşen tasarımını işlemesi gerekebilir, bu arada diş doğruluğunu korur ve kurulum süresini sınırlandırır. Üretim ekipleri, her operasyon için tek bir takım konfigürasyonuna güvenmek yerine kılavuz geometrisine, iş parçası malzemesine, delik derinliğine ve kesme koşullarına daha fazla dikkat ediyor.
Esnek İşleme Neden Daha Önemli Hale Geliyor?
Geleneksel üretim genellikle aynı bileşenlerin uzun süreli satışlarına odaklanır. Bunun aksine esnek işleme, ekipman ve süreçlerin parça geometrisi, malzeme veya sipariş hacmindeki değişikliklere daha az kesintiyle uyum sağlamasına olanak tanır.
Bu yaklaşım otomotiv bileşenleri, elektronik ekipmanlar, kalıplar, havacılıkla ilgili parçalar ve yeni enerji makineleriyle ilgilidir. Bu uygulamalar benzer CNC ekipmanında işlense bile farklı diş boyutları, malzeme özellikleri ve tolerans gereksinimleri içerebilir.
2026'da CNC gelişimiyle ilgili sektör tartışmaları otomasyonu, bağlantılı üretim verilerini ve daha duyarlı süreç planlamasını giderek daha fazla vurguluyor. Bu gelişmeler tekrarlanabilirliği özellikle önemli kılmaktadır: üretim gereksinimleri değişse bile bir prosesin kontrol altında kalması gerekir.
Bir bileşen son işleme aşamasına ulaştığında iç dişlerin düzeltilmesi zor olduğundan diş açmaya özellikle dikkat edilmelidir. Hasarlı bir diş ek incelemeye, yeniden işleme veya parçaların hurdaya çıkarılmasına neden olabilir. Bu nedenle esnek üretim, yalnızca uyarlanabilir ekipman değil, aynı zamanda kesici takımların seçimi ve doğrulanması için de net bir yöntem gerektirir.
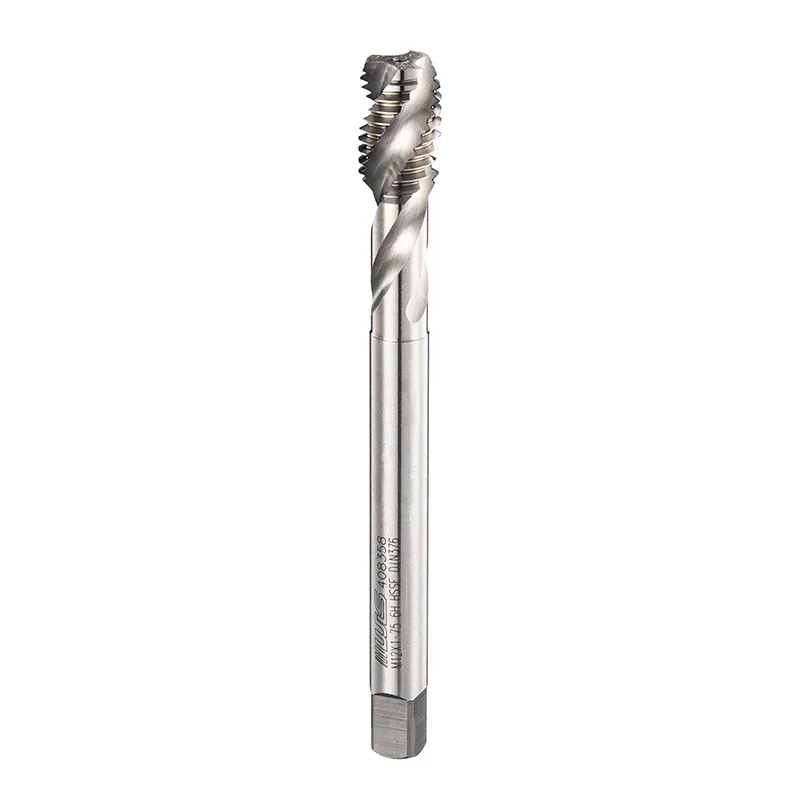
Spiral Flüt Geometrisinin Rolü
Kılavuz geometrisi, bir takımın malzemeyi nasıl kestiğini ve ortaya çıkan talaşları nasıl yönettiğini etkiler. Spiral kanallı kılavuzlar, kılavuz çekme sırasında talaşların delikten dışarı çıkmasına yardımcı olabilecek sarmal oluklara sahiptir.
Bu özellik, talaşların iş parçasının diğer tarafından çıkamadığı birçok kör delik operasyonunda onları uygun kılar. Talaşlar kesici kenarların yakınında birikirse direnç artabilir ve bitmiş diş tutarsız hale gelebilir.
Ancak talaş tahliyesi kanal şeklinden daha fazlasına bağlıdır. Helis açısı, kanal alanı, kesme kenarı geometrisi, iş parçası malzemesi, yağlama ve işleme parametrelerinin tümü performansı etkiler.
Örneğin, uzun talaşlar üreten bir malzemedeki derin bir kör delik, kısa talaşlara ayrılan bir malzemedeki sığ delikten farklı zorluklar sunar. Takım seçimi, tüm kılavuz çekme operasyonlarını birbirinin yerine kullanılabilir olarak ele almak yerine bu farklılıkları yansıtmalıdır.
Delik Hazırlığı Neden Hala Önemli?
Uygun bir kılavuz bile her yukarı akış işleme hatasını telafi edemez. Küçük boyutlu bir pilot delik, çıkarılması gereken malzeme miktarını artırarak potansiyel olarak kesme torkunu artırır. Büyük boyutlu bir delik, dişin birbirine geçmesini azaltabilirken, yetersiz delik derinliği, gerekli diş tamamlanmadan musluğun dibe vurmasına neden olabilir.
Bir musluğu değiştirmeden önce işleme ekipleri delme çapını, delik derinliğini, hizalamayı, diş spesifikasyonunu ve makine senkronizasyonunu doğrulamalıdır. Bu kontroller, aletle ilgili sorunları sürecin başka yerlerinden kaynaklanan sorunlardan ayırmaya yardımcı olur.
Kaplamasız Muslukların Esnek Üretime Uygun Olduğu Yer
Takım kaplamaları, sürtünme, ısı veya aşınmanın önemli sorunlar oluşturduğu uygulamalar da dahil olmak üzere belirli koşullar altında performansı artırabilir. Ancak kaplamalı takımlar her işleme görevi için otomatik olarak en iyi seçim değildir.
Alt tabaka, kesme geometrisi ve çalışma koşulları uygulamayla eşleştiğinde kaplamasız bir musluk uygun olabilir. Uygunluğu, işlenen malzeme, gerekli diş kalitesi, kesme hızı, yağlama ve beklenen takım ömrü aracılığıyla değerlendirilmelidir.
Kaplamasız DIN Spiral Kanallı Kılavuzlarbu nedenle kaplamalı muslukların evrensel bir alternatifi olarak değil, uygulamaya özel bir seçenek olarak değerlendirilmelidir. Tek başına kaplamanın olmaması, bitmiş delik başına daha düşük maliyet, daha uzun takım ömrü veya daha iyi diş kalitesi sağlamaz. Bu sonuçlar, gerçek üretim ortamından kanıt gerektirir.
Esnek işleme için daha faydalı olan soru, seçilen kılavuzun, gereksiz proses varyasyonlarına yol açmadan belirli bir operasyonun gereksinimlerini karşılayıp karşılayamayacağıdır.
Genel Diş Açma Konularının Karşılaştırılması
| Üretim Faktörü | Neyin Değerlendirilmesi Gerekiyor? | Neden Önemlidir? |
|---|---|---|
| İş parçası malzemesi | Sertlik, işlenebilirlik, talaş oluşumu | Kesme direncini ve aşınmayı etkiler |
| Delik tipi | Kör delik veya açık delik | Talaş tahliyesi gereksinimlerini belirler |
| Konu spesifikasyonu | Çap, adım, tolerans, derinlik | Boyutsal gereksinimleri belirler |
| Geometriye dokunun | Kanal tasarımı, helis açısı, kesici kenarlar | Talaş hareketini ve kesme davranışını etkiler |
| Yüzey işleme | Kaplamalı veya kaplamasız tasarım | Çalışma koşullarına uygun olmalıdır |
| CNC kurulumu | Hizalama, senkronizasyon, sağlamlık | Tekrarlanabilir iplik oluşumunu destekler |
| Denetleme | İplik göstergeleri ve boyut kontrolleri | Spesifikasyonlara uygunluğu doğrular |
Bu karşılaştırma, takım seçiminin neden süreç planlamasının bir parçası olarak en iyi şekilde ele alındığını gösterir. Bir değişkendeki değişiklik diğerlerini etkileyebilir ve bir alandaki gelişme her işleme problemini otomatik olarak çözmez.
Maddi Çeşitlilik Farklı Kararlar Gerektirir
Esnek işleme sıklıkla her biri kendi kesme özelliklerine sahip birden fazla metal tipini içerir.
Karbon çeliği kesme yüküne ve talaş kontrolüne dikkat edilmesini gerektirebilir. Paslanmaz çelik daha fazla direnç oluşturabilir ve uygun olmayan koşullar altında sertleşebilir. Alüminyum alaşımları malzeme yapışması ve talaş oluşumuyla ilgili sorunlar ortaya çıkarabilirken, dökme demir tipik olarak farklı talaş desenleri üretir.
Bu farklılıklar kılavuz geometrisi seçimini, kesme parametrelerini ve yağlama stratejisini etkiler. Tek bir malzeme üzerinde tutarlı performans gösteren bir kurulumun, iş parçası değiştiğinde ayarlanması gerekebilir.
Bu nedenle üretim kayıtları faydalıdır. Takım tipinin, iş parçası malzemesinin, kesme koşullarının, takım ömrünün ve denetim sonuçlarının kaydedilmesi, işleme ekiplerinin işler arasındaki performansı karşılaştırmasına olanak tanır. Aynı zamanda benzer bir bileşenin üretime dönmesi durumunda resmi olmayan ayarlamalara olan bağımlılığı da azaltır.
Esnek Takımlama ve Proses Standardizasyonu
Esneklik, araçları ve parametreleri sınırsız değiştirmek anlamına gelmez. Uygulamada uyarlanabilir üretim, değişiklikler net standartlarla desteklendiğinde en iyi sonucu verir.
Bir atölye, ortak malzeme grupları için onaylı takım konfigürasyonları oluşturabilir, uygun kılavuz çekme koşullarını belgeleyebilir ve kritik dişler için denetim aralıklarını tanımlayabilir. Yeni bir parça üretime girdiğinde mühendisler, kurulumu doğrulamadan önce bu kayıtları başlangıç noktası olarak kullanabilir.
Otomatik CNC ekipmanı, senkronize kılavuz çekme çevrimleri, takım ömrü izleme ve belgelenmiş işleme programları aracılığıyla tutarlılığı daha da destekleyebilir. Bu özellikler operatörün karar vermesi ihtiyacını ortadan kaldırmaz ancak sorunların tanımlanmasını ve yeniden oluşturulmasını kolaylaştırabilir.
Yararlı bir değerlendirme, bir aletin satın alma fiyatından daha fazlasını dikkate almalıdır. İlgili önlemler arasında takım tüketimi, makine duruşları, reddedilen bileşenler, yeniden çalışma süresi ve denetim sonuçları yer alır. Bu faktörlerin anlamlı bir üretim çalışmasıyla karşılaştırılması, süreç performansının daha net bir resmini sağlar.
DIN Spiral Kanallı Musluk Seçmeden Önce Kontrol Edilmesi Gerekenler
Esnek bir işleme sürecine yeni bir kılavuz eklemeden önce üretim ekipleri pratik bir sıra izleyebilir:
- İplik gereksinimini onaylayın. Diş standardını, adımı, toleransı ve gereken derinliği doğrulayın.
- İş parçasını kontrol edin. Malzemeyi tanımlayın ve sertliğini ve talaş oluşturma davranışını göz önünde bulundurun.
- Delik geometrisini gözden geçirin. Operasyonun kör bir delik mi, yoksa açık bir delik mi içerdiğini belirleyin ve pilot delik boyutlarını doğrulayın.
- Aracı operasyonla eşleştirin. Kanal geometrisini, alt tabakayı, kaplama durumunu ve üreticinin uygulama kılavuzunu değerlendirin.
- İşleme parametrelerini doğrulayın. Hızı, besleme senkronizasyonunu, yağlamayı ve makine sertliğini kontrol edin.
- Deneme bileşenlerini inceleyin. Süreci standartlaştırmadan önce uygun ölçüm aletlerini ve boyut kontrollerini kullanın.
- Üretim sonuçlarını takip edin. Tekrarlanan çalıştırmalarda takım aşınmasını, diş kalitesini, döngü kesintilerini ve reddetme oranlarını gözden geçirin.
Bu yaklaşım, yaygın bir hatanın önlenmesine yardımcı olur: Her diş açma kusurunun, asıl nedeni yanlış delik çapı, uygun olmayan kesme koşulları veya kötü hizalama olabileceği halde takıma atfedilmesi.
Hassas Takım Geliştirme ve Uygulama Deneyimi
Wilson, hassas aletlerde 20 yıldan fazla deneyime sahip olan ve diş açma ve ölçüm uygulamalarına yönelik ürünler geliştiren Taizhou Hongyi Precision Tools Co., Ltd.'nin markasıdır. Ürün yelpazesinde makine kılavuzları, spiral kanallı kılavuzlar, döner kılavuzlar, el kılavuzları ve DIN kılavuzları bulunur.
Şirket bilgilerinde ayrıca otomotiv imalatı, havacılık, yeni enerji ekipmanları, kalıp üretimi, elektronik cihazlar ve metal işleme uygulamalarının yanı sıra hassas diş açma takımlarına yönelik üretim ve denetim yetenekleri de açıklanıyor.
Bu endüstri bağlamı, hassas işlemede daha geniş bir prensibi yansıtmaktadır: Tutarlı sonuçlar, takım tasarımı, üretim ekipmanı, üretim süreçleri ve denetim arasındaki etkileşime bağlıdır. Hiçbir ürün özelliği tek başına işlemin tamamını doğrulama ihtiyacının yerini alamaz.
Esnek İşleme Tek Bir Evrensel Takıma Değil, Doğru Prosese Bağlıdır
Esnek işlemeye geçiş, atölyeleri takımları gerçek üretim gereksinimlerine göre değerlendirmeye teşvik ediyor. Farklı malzemeler, delik geometrileri ve diş özellikleri, takım tasarımı ve işleme koşullarının farklı kombinasyonlarını gerektirir.
Kaplamasız DIN Spiral Kanallı Kılavuzlargeometrileri ve malzeme özellikleri göreve uygun olduğunda belirli diş açma uygulamalarına uygun olabilir. Değerleri, yalnızca kaplama durumuyla ilgili varsayımlardan ziyade, proses doğrulama yoluyla belirlenmelidir.
Sonuçta esnek üretim, bilinçli takım seçimine, standartlaştırılmış kurulum prosedürlerine ve tutarlı denetime bağlıdır. Wilson'ın DIN kılavuz çekme serisini de içeren hassas takım portföyü, modern işleme operasyonlarında kullanılan takımlama seçeneklerinin çeşitliliğini göstermektedir. Temel ders basittir: Uyarlanabilirlik, aletin işe uygun hale getirilmesinden ve sonucun gerçek üretim koşulları altında doğrulanmasından gelir.
Öncesi :
-
Alakalı haberler
- Kaplamasız DIN Spiral Kanallı Kılavuzlar CNC İşlemede Neden Dikkat Çekiyor?
- Kaplamasız DIN Spiral Kanallı Kılavuzları Hassas Diş Açmada Pratik Bir Seçim Yapan Nedir?
- Bir Tezgah Atölyesi, Kör Delik Operasyonları için DIN Düz Kanallı Kılavuzlara Geçtikten Sonra Diş Çekme Reddetmelerini Nasıl %60 Oranında Azalttı?
- DIN Genişletilmiş Spiral Nokta Kılavuzları Yüksek Performanslı Diş Açma İçin Neden Gereklidir?
- Yüksek Hassasiyette Diş Açma için Kaplamalı ISO Spiral Kanallı Kılavuzlar Neden Gereklidir?
- ISO Genişletilmiş Spiral Kanallı Kılavuzlar Hassas İşleme Performansını Nasıl Artırabilir?
bana mesaj bırak


