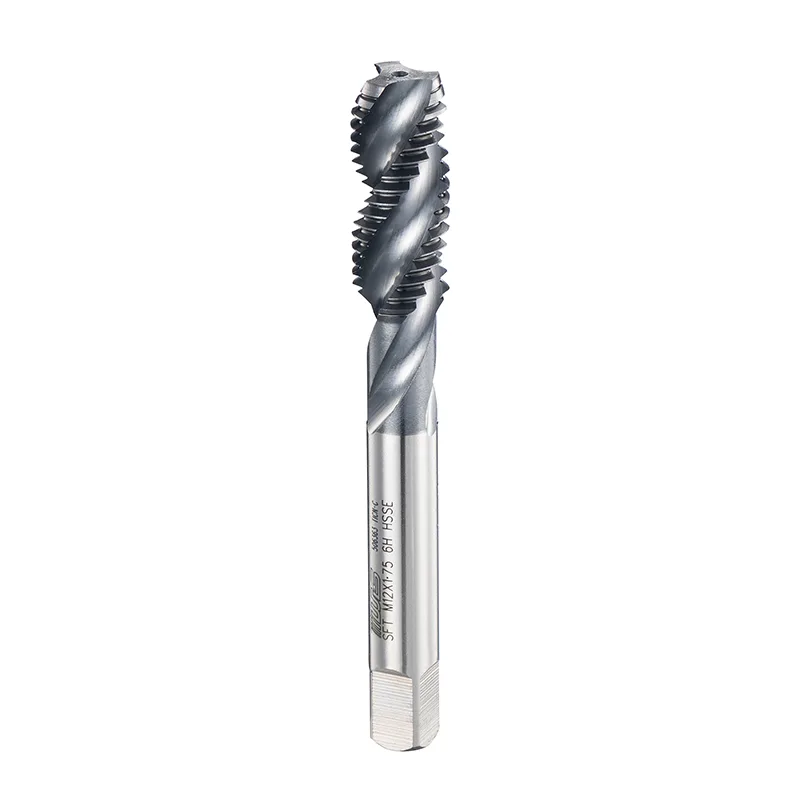
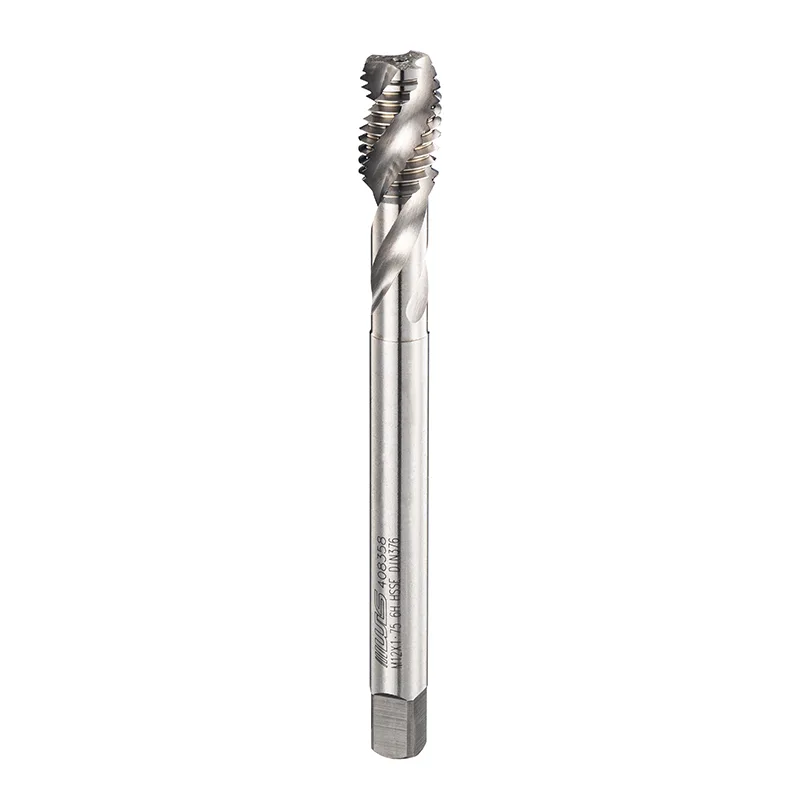
Kaplamasız DIN Spiral Kanallı Kılavuzlar CNC İşlemede Neden Dikkat Çekiyor?
Modern CNC işlemede,Kaplamasız DIN Spiral Kanallı KılavuzlarAtölyeler diş kalitesi, proses stabilitesi ve pratik takım maliyetleri arasında dengeli çözümler ararken, atölyeler yeniden ilgi görüyor. Giderek artan odak noktası yalnızca takım ömrü değil, aynı zamanda belirli işleme koşulları için doğru geometrinin seçilmesidir.
Diş çekme, hassas imalattaki en hassas işlemlerden biri olmaya devam etmektedir. İç diş açma işlemi basit gibi görünse de malzeme, delik derinliği, kesme hızı ve talaş tahliyesindeki küçük farklılıklar nihai sonucu önemli ölçüde etkileyebilir. İşleme merkezleri daha otomatik hale geldikçe ve üretim gereksinimleri daha tutarlı hale geldikçe kılavuz tasarımının rolü giderek daha önemli hale geldi.
Araç seçimi etrafındaki tartışmalar da değişiyor. Çoğu işleme prosesinde yalnızca bir takımın kaplamalı olup olmadığına odaklanmak yerine kanal tasarımı, kesme koşulları, iş parçası malzemeleri ve genel proses kontrolü arasındaki ilişkiye daha fazla dikkat edilmektedir.
CNC İşlemede Kılavuzların Değişen Rolü
CNC işleme, daha yüksek verimlilik, daha sıkı toleranslar ve daha sürekli üretime doğru gelişmiştir. Bu ortamda diş açma araçlarının, otomotiv parçaları, kalıplar, elektronik bileşenler, havacılıkla ilgili bileşenler ve yeni enerji ekipmanları dahil olmak üzere farklı uygulamalarda tutarlı bir şekilde performans göstermesi gerekir.
Musluk, yalnızca malzemeyi kaldıran bir kesici alet değildir. Geometrisi birkaç önemli faktörü etkiler:
| Anahtar Faktör | Diş Açma Performansına Etkisi |
|---|---|
| Flüt tasarımı | Talaş hareketini ve tahliyesini belirler |
| Helis açısı | Kesme stabilitesini ve talaş kontrolünü etkiler |
| Son teknoloji geometri | Torku ve diş yüzeyi kalitesini etkiler |
| Malzeme seçimi | Aşınma direncini ve uygulama aralığını belirler |
| Makine koşulları | Doğruluğu ve tekrarlanabilirliği etkiler |
Spiral kanallı kılavuz tasarımına ilişkin araştırmalar, talaş alanı, kesme torku ve takım sertliği gibi faktörlerin, işleme stabilitesini doğrudan etkiledikleri için birlikte dikkate alınması gerektiğini göstermiştir.
Bu, musluk seçiminin neden basit bir değiştirme seçiminden ziyade giderek bir süreç kararı haline geldiğini açıklıyor.
Kör Delik Diş Açmada Spiral Kanal Tasarımı Neden Önemlidir?
Spiral kanallı kılavuzların ilgi çekmeye devam etmesinin ana nedenlerinden biri, kör delik operasyonları sırasında talaş hareketini yönetebilme yetenekleridir.
Açık deliklerin aksine, kör delikler talaşların çıkması için açık bir yol sağlamaz. Talaşlar deliğin içinde birikirse kesmeyi engelleyebilir, direnci artırabilir ve diş doğruluğunu etkileyebilir.
Spiral kanallı kılavuzların helisel kanal yapısı, işleme sırasında talaşların yukarı doğru yönlendirilmesine yardımcı olur ve bu da onları talaş tahliyesinin önemli bir sorun olduğu birçok kör delik uygulaması için uygun hale getirir.
Bu, belirli çelikler, paslanmaz çelikler ve alüminyum alaşımları gibi daha uzun talaşlar oluşturan malzemelerin işlenmesinde özellikle önemli hale gelir.
İstikrarlı bir talaş tahliye süreci aşağıdakiler de dahil olmak üzere yaygın sorunların azaltılmasına yardımcı olabilir:
Kaplamasız Musluklar Neden Yeniden Dikkat Çekiyor?
Gelişmiş kaplamalar, belirli işleme koşulları altında sürtünme direncini ve aşınma performansını iyileştirebildikleri için uzun yıllardan beri geniş çapta tartışılmaktadır. Ancak kaplamanın olmaması, otomatik olarak aletin uygun olmadığı anlamına gelmez.
Bir dokunuşun performansı aşağıdakiler de dahil olmak üzere birçok faktöre bağlıdır:
Bazı işleme ortamlarında kaplamasız tasarım pratik avantajlar sunabilir. Aşırı ısı direncinin veya uzun takım ömrünün birincil gereklilik olmadığı genel uygulamalar için takım seçimini kolaylaştırabilir.
Bazı üretim süreçleri, ek yüzey işlemleri yoluyla karmaşıklık eklemek yerine kesici takımın temel yapısını optimize etmeye odaklanır.
Bu, üretimdeki daha geniş bir eğilimi yansıtıyor: takımların tek bir performans göstergesini takip etmek yerine gerçek çalışma koşullarına göre seçilmesi.
Takım Tasarımını Malzemeyle Eşleştirmenin Önemi
CNC işlemede yaygın bir hata, tek kılavuz tasarımının her malzemeyi eşit şekilde işleyebileceğini varsaymaktır.
Farklı malzemeler farklı kesme zorlukları yaratır.
Örneğin:
| Malzeme Türü | Genel Konu Açma Konuları |
|---|---|
| Karbon çeliği | Stabil kesme ve tutarlı talaş kontrolü gerektirir |
| Paslanmaz çelik | Genellikle daha yüksek kesme direncine ve iş parçasının sertleşmesi risklerine neden olur |
| Alüminyum alaşımı | Talaş oluşumuna ve malzeme yapışmasına dikkat gerektirir |
| Dökme demir | Daha kısa talaşlar üretir ancak farklı kesme stratejileri gerektirebilir |
| Kalıp çeliği | Doğruluk ve takım sağlamlığı gerektirir |
Bu nedenle,Kaplamasız DIN Spiral Kanallı Kılavuzlargenel olarak evrensel bir seçim olmaktan ziyade uygulama gereksinimlerine göre değerlendirilir.
DIN standardının kendisi, diş boyutları ve uyumluluk için yapılandırılmış bir referans sağlayarak, işleme süreçlerinin standartlaştırılmış diş spesifikasyonlarıyla çalışırken tutarlılığı korumasına yardımcı olur.
CNC Otomasyonu Proses Kararlılığı İhtiyacını Artırıyor
Daha fazla işleme operasyonu otomatik üretime doğru ilerledikçe, beklenmedik kesintiler giderek daha maliyetli hale geliyor.
Kırık bir kılavuz veya dengesiz diş açma işlemi yalnızca tek bir bileşeni değil tüm üretim sürecini etkileyebilir.
Modern CNC ortamları, aşağıdakiler yoluyla giderek daha fazla öngörülebilir işleme davranışına odaklanmaktadır:
Bu ortamda takım geometrisi önemli bir faktör haline gelir çünkü işleme döngüsünün tekrarlanan operasyonlar boyunca stabil kalıp kalmayacağını etkiler.
İyi uyumlu bir dokunuş, gereksiz ayarlamaları azaltabilir ve operatörlerin tutarlı sonuçlar elde etmesine yardımcı olabilir.
Dokunma Seçimi Hakkında Yaygın Yanlış Anlamalar
Birçok diş çekme sorunu yalnızca musluktan kaynaklanmaz.
Bir üretim sorunu birden fazla faktörün birleşiminden kaynaklanabilir:
| Sorun | Olası Sebep |
|---|---|
| Kırık musluk | Aşırı tork, kötü hizalama, uygun olmayan parametreler |
| Pürüzlü iplik yüzeyi | Yanlış hız, talaş girişimi, takım aşınması |
| Büyük boy iplik | Uygun olmayan kesme koşulları veya takım durumu |
| Kısa takım ömrü | Malzeme uyumsuzluğu veya yetersiz yağlama |
| Kararsız üretim | Süreç standardizasyonunun eksikliği |
İşleme sürecinin tamamını gözden geçirmeden kılavuzu değiştirmek, altta yatan sorunu çözmeyebilir.
En etkili yaklaşım genellikle delme hazırlığı, makine sertliği, soğutma sıvısı temini ve muayene prosedürleri de dahil olmak üzere operasyonun tamamını değerlendirmektir.
Takım Seçimi Değişikliklerinin Arkasındaki Hassas Üretim Trendleri
CNC işlemenin mevcut gelişimi esnekliğe ve verimliliğe doğru ilerlemektedir. Farklı malzeme ve bileşenleri işleyen şirketlerin, çeşitli üretim gereksinimlerine uyum sağlayabilecek araçlara giderek daha fazla ihtiyacı var.
Bu eğilim aşağıdaki konulara daha fazla ilgi gösterilmesini teşvik etti:
İşleme ekipleri, takımları yalnızca maksimum kesme hızına göre seçmek yerine giderek toplam süreç performansını dikkate alıyor.
Gerçekçi koşullar altında istikrarlı diş açma sonuçları sağlayan bir araç, yalnızca aşırı performans senaryoları için tasarlanan bir araçtan daha fazla değer yaratabilir.
Wilson'ın Hassas Diş Açma Takımlarındaki Deneyimi
Hassas takım geliştirmede 20 yıldan fazla deneyime sahip olan Wilson, diş açma takımları ve ölçüm takımlarının araştırılmasına, üretimine ve uygulanmasına odaklanmaktadır. Ürün yelpazesinde makine kılavuzları, spiral kanallı kılavuzlar, döner kılavuzlar, el kılavuzları ve DIN standardı kılavuzlar yer almaktadır.
Şirketin deneyimi otomotiv üretimi, havacılık bileşenleri, yeni enerji ekipmanları, kalıp üretimi, elektronik cihazlar ve metal işleme endüstrilerini kapsayan uygulamaları kapsamaktadır.
Hassas kılavuz çekme takımlarının geliştirilmesi, üretim teknolojisi, muayene kapasitesi ve pratik işleme deneyiminin birleşimine bağlı olmaya devam etmektedir.
Geleceğe Bakış: Diş Açma Kalitesi Proses Anlayışına Bağlıdır
Kaplamasız DIN Spiral Kanallı Kılavuzlara artan ilgi, CNC işlemede daha geniş bir değişimi yansıtıyor. Takım seçimi, tek bir eğilimi takip etmekten ziyade takım yapısı ile üretim koşulları arasındaki ilişkiyi anlamaya yönelik hale geliyor.
Başarılı bir diş açma süreci; kılavuz, makine, malzeme, parametreler ve denetim sistemi arasında koordinasyon gerektirir.
Hassas üretim gelişmeye devam ettikçe şirketlerin doğruluk, istikrar ve verimli üretim yöntemlerini birleştiren daha dengeli yaklaşımları keşfetmeye devam etmesi muhtemeldir.
Kılavuz çekmenin geleceği yalnızca kaplamalar veya kesme hızıyla belirlenmez. Bu, doğru işleme zorluğu için doğru takım tasarımının seçilmesine bağlıdır. Kaplamasız DIN Spiral Kanallı Kılavuzlar, Wilson'un diğer hassas diş açma çözümleriyle birlikte, geleneksel takım yapılarının modern CNC işleme gereksinimlerine nasıl uyum sağlamaya devam ettiğinin bir örneğini temsil ediyor.
Alakalı haberler
- Kaplamasız DIN Spiral Kanallı Kılavuzlar Üretimde Takım Maliyetlerini Nasıl Azaltır?
- Kaplamasız DIN Spiral Kanallı Kılavuzlar ve Esnek İşleme Doğru Geçiş
- Kaplamasız DIN Spiral Kanallı Kılavuzları Hassas Diş Açmada Pratik Bir Seçim Yapan Nedir?
- Bir Tezgah Atölyesi, Kör Delik Operasyonları için DIN Düz Kanallı Kılavuzlara Geçtikten Sonra Diş Çekme Reddetmelerini Nasıl %60 Oranında Azalttı?
- DIN Genişletilmiş Spiral Nokta Kılavuzları Yüksek Performanslı Diş Açma İçin Neden Gereklidir?
- Yüksek Hassasiyette Diş Açma için Kaplamalı ISO Spiral Kanallı Kılavuzlar Neden Gereklidir?
bana mesaj bırak
yeni ürünler


Haber Önerileri