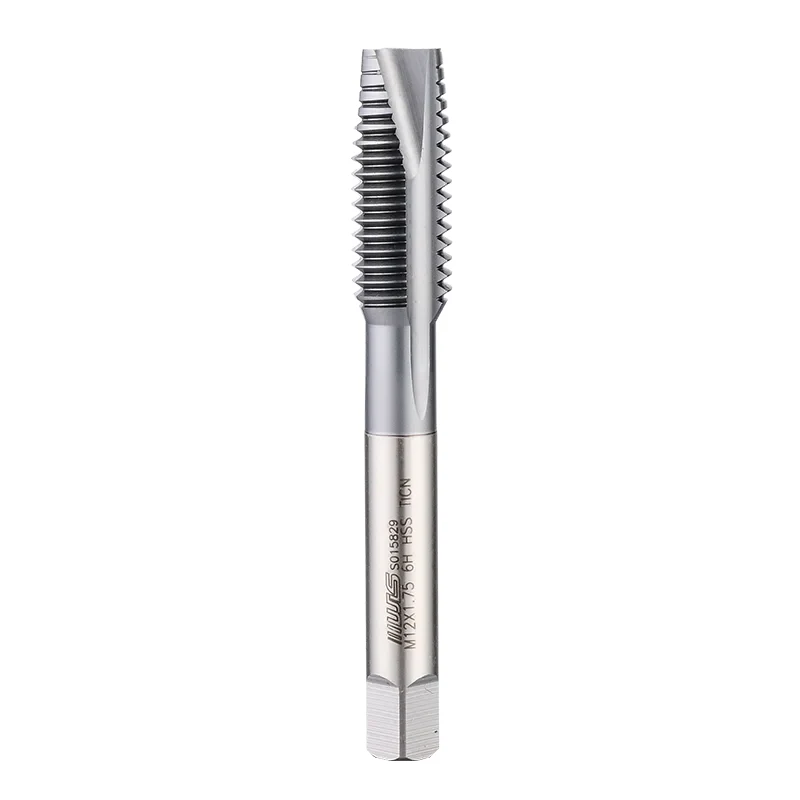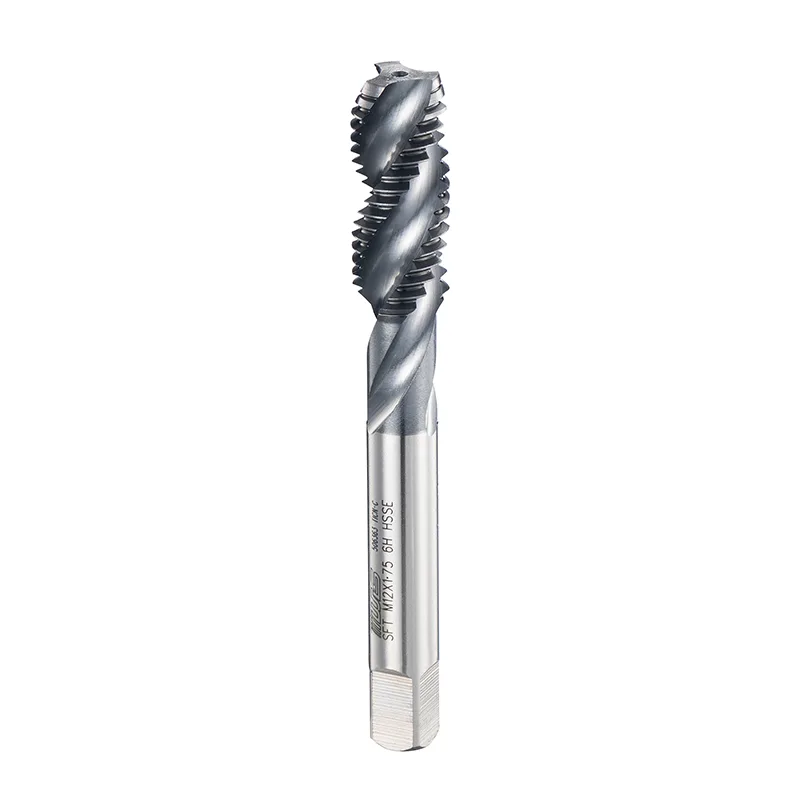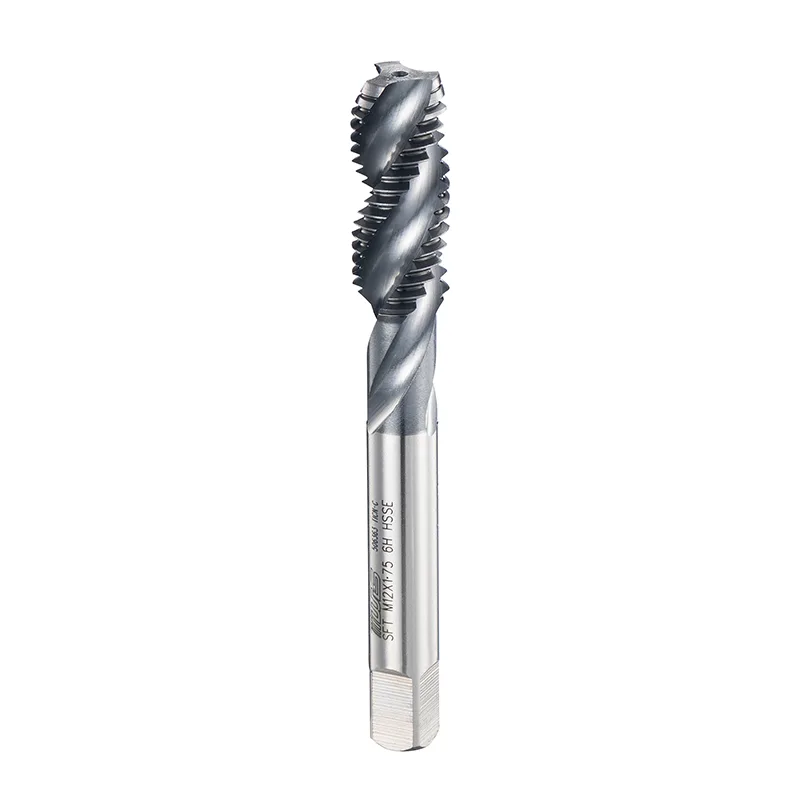
Kaplamasız DIN Spiral Kanallı Kılavuzlar Üretimde Takım Maliyetlerini Nasıl Azaltır?
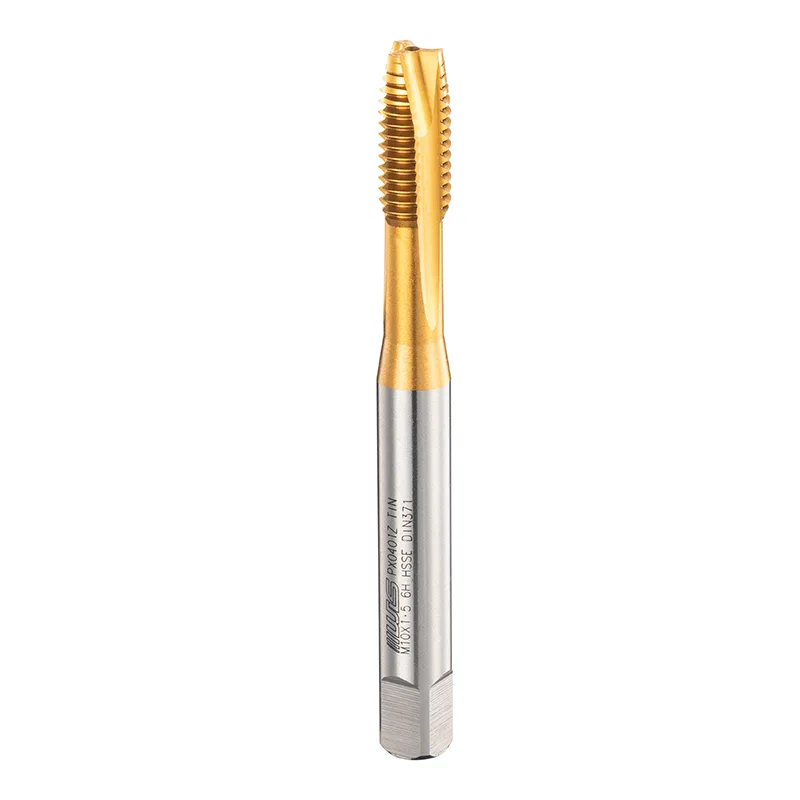
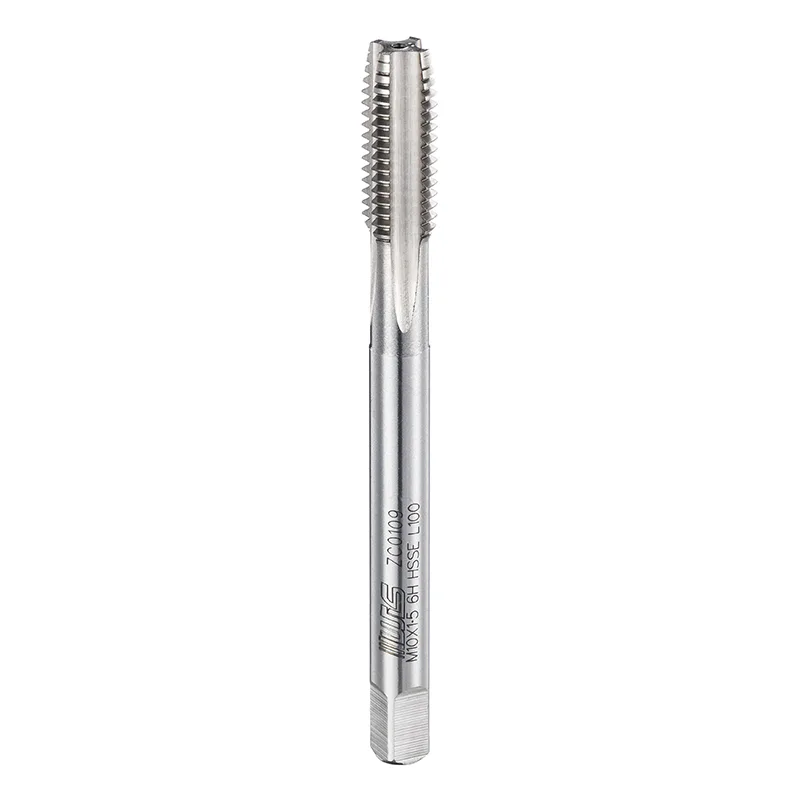
Takım maliyetleri kesici takımın fiyatının ötesine geçer. Sık değiştirmeler, kırık kılavuzlar, reddedilen bileşenler ve makinenin aksama süreleri, dişli parçaların üretim maliyetini artırır. CNC atölyeleri daha verimli üretim yöntemleri ararken,Kaplamasız DIN Spiral Kanallı Kılavuzlartakım seçiminin üretim masraflarını nasıl etkilediğine dair faydalı bir bakış açısı sunar.
Önemli olan sadece musluğun kaplamalı olup olmadığı değildir. Geometrisi, kesme performansı ve hizmet ömrü, kabul edilebilir diş üretme maliyetini nasıl etkiler.
Diş Açma Maliyetleri Neden Genellikle Göz ardı Ediliyor?
Kılavuz çekme, birçok işleme döngüsünün yalnızca küçük bir bölümünü kaplar, ancak bu aşamadaki kusurlar, bileşenin tamamını tehlikeye atabilir. Hasarlı bir iç diş, yeniden çalışma gerektirebilir veya reddedilmeye yol açabilir. İş parçasının içindeki kırık bir kılavuz da üretimi kesintiye uğratabilir ve parçanın kurtarılmasını zorlaştırabilir.
Ek maliyetlerin yaygın kaynakları arasında erken takım aşınması, aşırı kesme torku, kötü delik hazırlığı, sık takım değişimi ve tutarsız diş kalitesi yer alır. Bu sorunların çözümü, yalnızca takım fiyatına odaklanmak yerine diş açma sürecinin tamamının incelenmesini gerektirir.
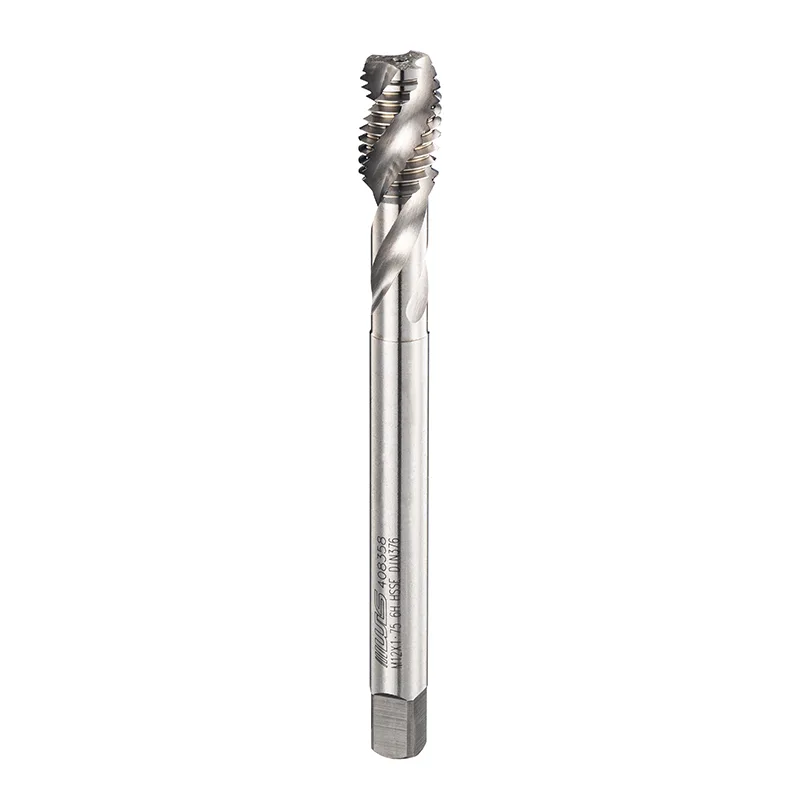
Spiral Kanal Tasarımı Üretim Verimliliğini Nasıl Etkiler?
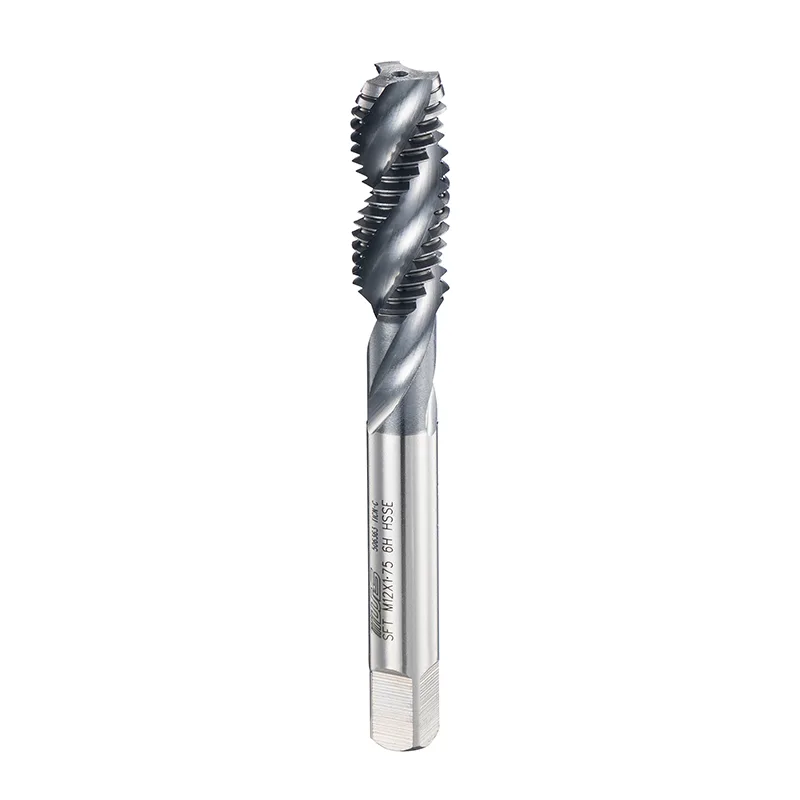
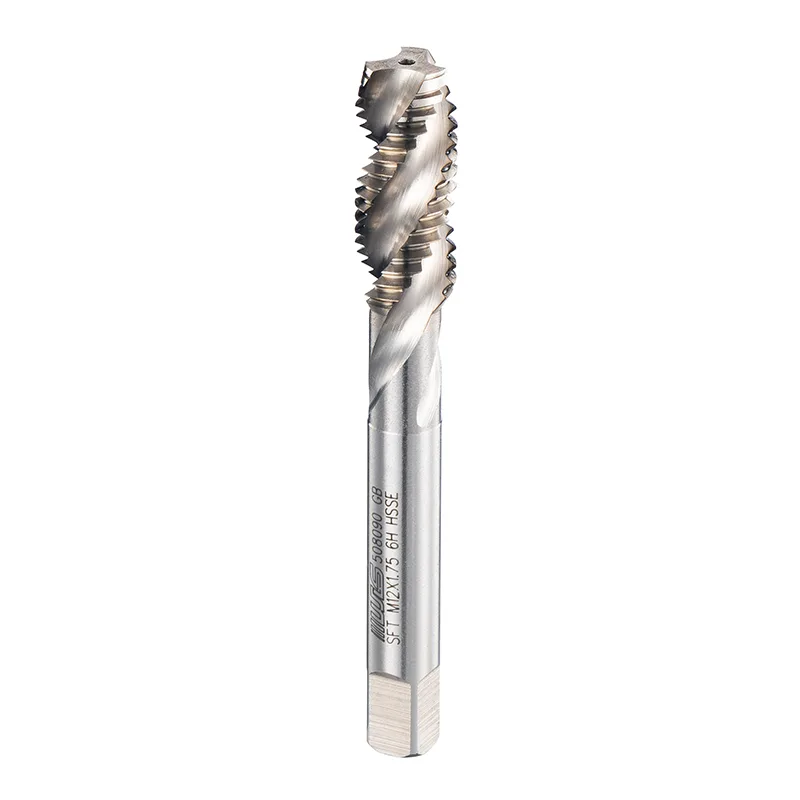
Spiral kanallı kılavuzlar, talaşların kesme alanından uzaklaştırılmasına yardımcı olan helisel oluklara sahiptir. Bu tasarım, talaşların iş parçasının karşı tarafından çıkamadığı birçok kör delik işleminde özellikle kullanışlıdır.
Yetersiz talaş tahliyesi kesme direncini artırabilir, diş yüzeylerine zarar verebilir ve kılavuzun kırılmasına katkıda bulunabilir. Uygun spiral kanal geometrisi talaş hareketini yönetmeye yardımcı olur ve tutarlı diş oluşumunu destekler.
Üretim avantajı, önlenebilir kesintilerin azaltılmasından ve kabul edilebilir iplik kalitesinin korunmasından gelir. Malzeme özellikleri, kanal geometrisi, delik derinliği, yağlama ve kesme parametrelerinin tamamı nihai sonucu etkiler.
Kaplamasız Musluklar Maliyet Avantajı Sağlar mı?
Kaplamalar, belirli işleme uygulamalarında aşınma direncini artırabilir ve sürtünmeyi azaltabilir. Ancak her operasyon aynı yüzey işlemini gerektirmez.
Kaplamasız kılavuzlar, takım alt katmanının, son teknoloji kalitesinin ve işleme koşullarının ek bir kaplama olmadan gerekli performansı sağladığı uygulamalar için uygun olabilir. Ekonomik çekicilikleri, belirli bir operasyonda sınırlı değer sunan özellikler için ödeme yapmak yerine, aleti işe uygun hale getirmelerinde yatmaktadır.
Satın alma fiyatı ile işletme maliyeti arasındaki ayrım önemlidir. Daha düşük fiyatlı bir kılavuz daha sık değiştirilmeyi gerektirebilirken, kaplamalı bir kılavuz, aşınma özelliklerinden yararlanan uygulamalarda daha iyi ekonomi sağlayabilir.
Kaplamasız DIN Spiral Kanallı Kılavuzlarbu nedenle takım ömrü, diş doğruluğu ve üretim tutarlılığı da dahil olmak üzere amaçlanan uygulamadaki performanslarına göre değerlendirilmelidir.
Takım Fiyatını Toplam İşletme Maliyetiyle Karşılaştırma
Pratik bir karşılaştırma, kabul edilebilir iplikler üretmenin tam maliyetini dikkate alır.
| Maliyet Faktörü | Ne Ölçülmeli? | Üretim Üzerindeki Etki |
|---|---|---|
| Alet satın alma | Dokunma başına maliyet | Doğrudan takım harcamaları |
| Takım ömrü | Musluk başına kabul edilebilir delikler | Değiştirme sıklığı |
| Araç değişiklikleri | Değiştirme süresi | Kullanılabilir makine süresi |
| Dokunma kırılması | Arıza sıklığı ve iyileşme süresi | Kesinti süresi ve potansiyel hurda |
| Konu reddediliyor | Çalıştırma başına hatalı bileşenler | Yeniden işleme ve malzeme kayıpları |
| Denetleme | Konuları kontrol etmek için harcanan zaman | Üretim genel gideri |
| Döngü süresi | Tamamlanan bileşen başına süre | Genel verim |
Anlamlı sonuçlar üretmek için karşılaştırmalarda eşdeğer malzemeler, diş özellikleri, delik derinlikleri ve işleme koşulları kullanılmalıdır.
Kabul Edilebilir Konu Başına Maliyetin Hesaplanması
10.000 dişli delik üreten varsayımsal bir işlemi düşünün. Bir kılavuz 500 kabul edilebilir delik üretiyorsa, yaklaşık 20 kılavuz gerekir. Bir başkası eşdeğer koşullar altında 800 kabul edilebilir delik üretiyorsa, yaklaşık 13 kılavuza ihtiyaç vardır.
Bu, üretim süreci boyunca yedi daha az dokunuşu temsil ediyor. İkinci seçeneğin genel olarak daha fazla tasarruf sağlayıp sağlamadığı takım fiyatına, işleme süresine, kırılmaya, denetim sonuçlarına ve reddetme oranlarına bağlıdır.
Pratik bir ölçüm:
Kabul edilebilir dişli delik başına maliyet = Toplam diş açma maliyeti ÷ Kabul edilebilir dişli delik sayısı
Toplam diş açma maliyeti, operasyonla ilişkili takım tüketimini, tahsis edilen makine süresini, işçiliği, yeniden işlemeyi ve hurdayı içerir.
Bu hesaplama, üretim ekiplerine tek başına birim fiyattan daha net bir karşılaştırma sağlar.
Malzeme Uyumluluğu Takım Performansını Belirler
Farklı malzemeler farklı kesme koşulları oluşturarak kılavuz aşınmasını ve diş kalitesini doğrudan etkiler.
Karbon çeliği kesme yüküne ve talaş kontrolüne dikkat edilmesini gerektirir. Paslanmaz çelik, yüksek kesme direncine ve işlenmeyi sertleştirme zorluklarına neden olabilir. Alüminyum alaşımları talaş oluşumu ve malzemeye yapışma sorunları ortaya çıkarabilirken, dökme demir genellikle farklı talaş özellikleri üretir.
Bu farklılıklar takım geometrisini, kesme parametrelerini ve yağlama gereksinimlerini etkiler. Bir malzeme üzerinde iyi performans gösteren bir kurulumun başka bir malzeme için ayarlanması gerekebilir.
Kör delik operasyonlarında, talaşlar için mevcut alan sınırlı olduğundan delik derinliği ve talaş tahliyesi özellikle önemlidir. Kılavuzun iş parçasına ve diş gereksinimlerine uygun hale getirilmesi, önlenebilir aşınma ve işleme kusurlarının önlenmesine yardımcı olur.
İş Parçacığı Giderlerini Kontrol Etmenin Dört Yolu
1. Pilot Delik Çapını Doğrulayın
Küçük boyutlu bir pilot delik, musluğun çıkarması gereken malzeme miktarını artırarak kesme torkunu artırır ve potansiyel olarak aşınmayı hızlandırır. Büyük boyutlu bir delik, dişin birbirine geçmesini azaltır. Kılavuz çekmeden önce delme çapının kontrol edilmesi her iki sorunun da önlenmesine yardımcı olur.
2. Kesme Koşullarını Standartlaştırın
Kılavuz çekme hızı, ilerleme senkronizasyonu, yağlama ve soğutma sıvısı dağıtımı kesme performansını etkiler. Belgelenen işleme parametreleri gereksiz ayarlamaları azaltır ve üretim sonuçlarının yeniden üretilmesini kolaylaştırır.
3. Takım Aşınmasını ve Diş Kalitesini İzleyin
Takım ömrü, diş boyutları, ölçüm sonuçları ve yüzey durumuyla birlikte ölçülmelidir. Tutarlı inceleme, aşınmanın yaygın kusurlara veya beklenmedik alet arızalarına neden olmadan önce tespit edilmesine yardımcı olur.
4. Üretim Sonuçlarını Takip Edin
Takım tüketiminin, makine durmalarının, reddedilen dişlerin ve değiştirme aralıklarının kaydedilmesi, maliyetlerin nereden kaynaklandığını ortaya çıkarır. Bu kayıtlar aynı zamanda takımla ilgili sorunların makine sorunlarından veya yanlış delik hazırlığından ayırt edilmesine de yardımcı olur.
CNC Üretiminde Standardizasyon Neden Önemlidir?
CNC atölyeleri sıklıkla birden fazla bileşen tipini işler, bu da tekrarlanabilir kurulum prosedürlerini giderek daha değerli hale getirir. Standartlaştırılmış takım spesifikasyonları, işleme programları ve inceleme yöntemleri, bireysel ayarlara bağımlılığı azaltır.
Belgelenen kılavuz çekme prosedürleri, ortak malzemeler ve diş boyutları için uygun araçları tanımlayabilir. Yeni bir bileşen üretime girdiğinde bu kayıtlar sürecin seçilmesi ve doğrulanması için bir başlangıç noktası sağlar.
Bu yaklaşım, diş doğruluğunun montaj kalitesini ve sonraki üretimi etkilediği otomotiv bileşenleri, kalıplar, elektronik ekipmanlar, havacılıkla ilgili parçalar ve yeni enerji makineleriyle ilgilidir.
Amaç, tekrarlanan deneme yanılmalara dayanmak yerine takım değişikliklerini ve süreç ayarlamalarını ölçülebilir hale getirmektir.
DIN Standartları Takım Seçimini Nasıl Destekler?
DIN standartları, endüstriyel işlemede boyutsal ve teknik gereksinimler için yerleşik referanslar sağlar. Diş açma işlemleri için geçerli spesifikasyon, diş çapı, adım ve tolerans gibi gereksinimleri tanımlar.
DIN standardında bir musluk seçmek kararın yalnızca bir parçasıdır. Kılavuzun geometrisi aynı zamanda malzemeye, delik konfigürasyonuna ve işleme prosesine de uygun olmalıdır.
Kaplamasız DIN Spiral Kanallı Kılavuzlarspiral kanal geometrisinin ve takımın kesme özelliklerinin belirtilen diş açma gereksinimlerini karşıladığı uygulamalarla ilgilidir. Ekonomik değerleri takım ömrü kayıtları, denetim sonuçları ve delik başına maliyet hesaplamaları yoluyla değerlendirilebilir.
Modern Üretimde Hassas Takımlama
Taizhou Hongyi Precision Tools Co., Ltd.'ye bağlı Wilson, hassas aletlerde 20 yıldan fazla deneyime sahiptir. Ürün yelpazesinde otomotiv üretimi, havacılık uygulamaları, kalıp üretimi, elektronik cihazlar, yeni enerji ekipmanları ve metal işlemeye yönelik makine kılavuzları, spiral kanallı kılavuzlar, haddeleme kılavuzları, el kılavuzları ve DIN kılavuzları yer almaktadır.
Bu uygulamalar, takım tasarımının üretim gereksinimleriyle eşleştirilmesinin önemini göstermektedir. Takım geometrisi ve üretim hassasiyeti kesme performansını etkilerken, işleme koşulları bitmiş dişin tutarlılığını belirler.
Özet: Biten İş Parçası Başına Maliyeti Ölçün
Takım maliyetlerini azaltmak, en düşük fiyatlı kılavuzu seçmekten daha fazlasını gerektirir. En yararlı karşılaştırma, takım tüketimi, aksama süresi, yeniden işleme ve reddedilen bileşenler de dahil olmak üzere kabul edilebilir diş üretme maliyetini ölçer.
Kaplamasız DIN Spiral Kanallı Kılavuzlar, geometrilerine ve kesme özelliklerine uygun işleme uygulamaları için bir seçenek sunar. Maliyet etkinlikleri, yalnızca kaplama durumu yerine gerçek üretim verileriyle en iyi şekilde değerlendirilir.
Hassas işleme için etkili maliyet kontrolü, uygun takım seçimini, doğru delik hazırlığını, standartlaştırılmış kesme koşullarını ve tutarlı denetimi birleştirir. Kabul edilebilir dişli delik başına maliyetin ölçülmesi, takımlama kararlarının ve üretim verimliliğinin iyileştirilmesi için pratik bir temel sağlar.
Öncesi :
-
Alakalı haberler
- Kaplamasız DIN Spiral Kanallı Kılavuzlar ve Esnek İşleme Doğru Geçiş
- Kaplamasız DIN Spiral Kanallı Kılavuzlar CNC İşlemede Neden Dikkat Çekiyor?
- Kaplamasız DIN Spiral Kanallı Kılavuzları Hassas Diş Açmada Pratik Bir Seçim Yapan Nedir?
- Bir Tezgah Atölyesi, Kör Delik Operasyonları için DIN Düz Kanallı Kılavuzlara Geçtikten Sonra Diş Çekme Reddetmelerini Nasıl %60 Oranında Azalttı?
- DIN Genişletilmiş Spiral Nokta Kılavuzları Yüksek Performanslı Diş Açma İçin Neden Gereklidir?
- Yüksek Hassasiyette Diş Açma için Kaplamalı ISO Spiral Kanallı Kılavuzlar Neden Gereklidir?
bana mesaj bırak